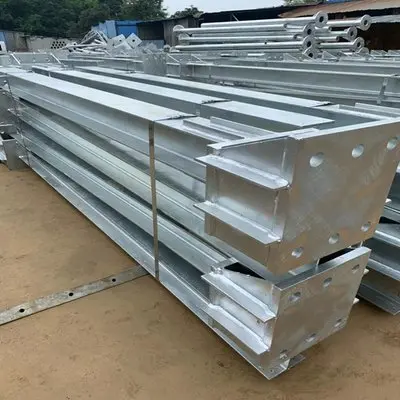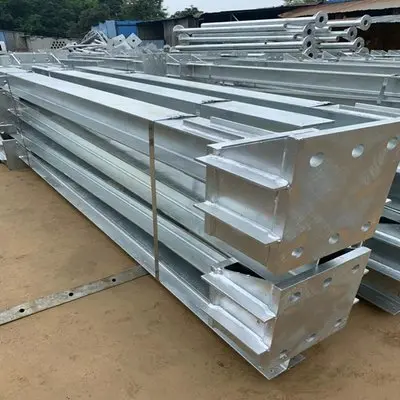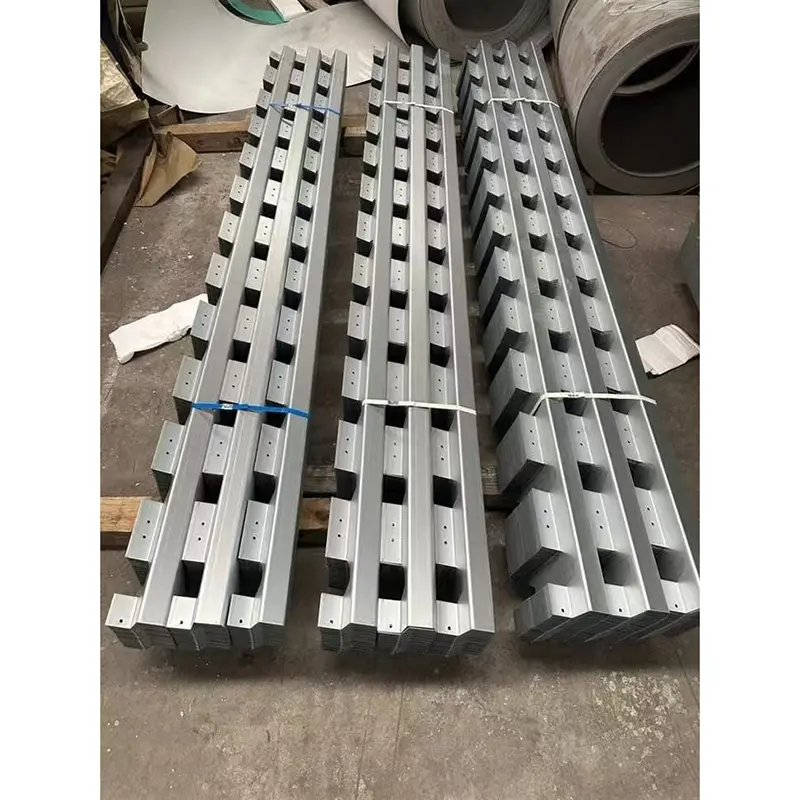
1. A Guojian gyár tűzihorganyzott acélszerkezeteit úgy hozták létre, hogy a teljesen megmunkált acél alkatrészeket – vágás, lyukasztás, hegesztés és hegesztési varrat köszörülése után – egy magas hőmérsékletű olvadt cinkfürdőbe merítik. Ez az eljárás hosszan tartó korrózióállóságú terméket eredményez, amely költséghatékony megoldást kínál kültéri tervezési projektekhez.
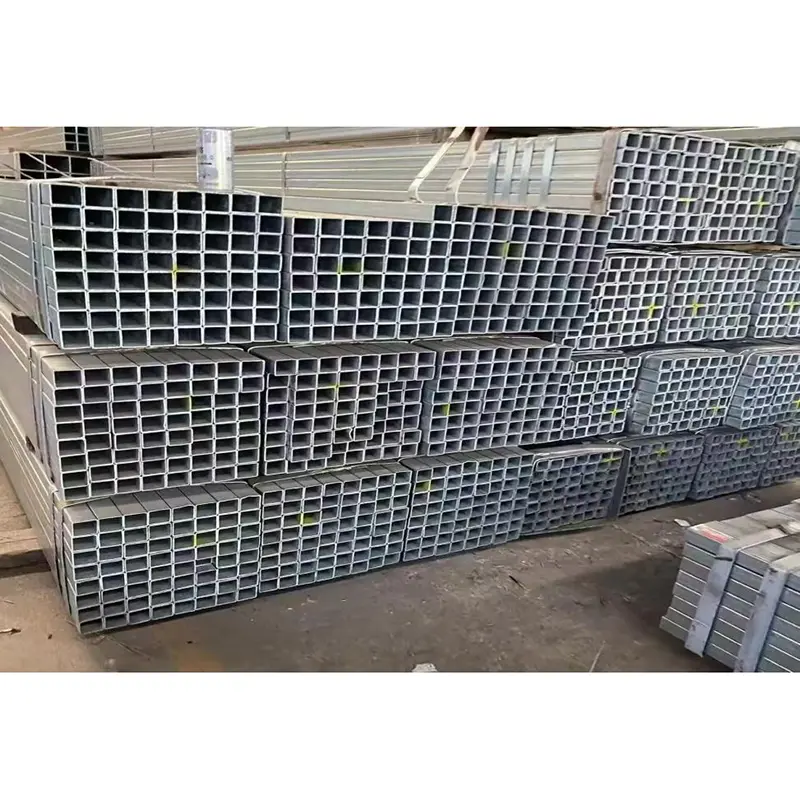
2. Ellentétben az olyan egyszerű felületkezelésekkel, mint a festés vagy porfestés, a tűzihorganyzási eljárás folyamatos cink-vas ötvözet védőréteget képez a teljes alkatrészen – beleértve a csövek belső falait, a hegesztési hézagokat, a nyílásokat és az éles éleket –, így nem marad védtelen terület.
3. A megfelelő csatlakozók tüzihorganyzáson is átesnek. A helyszíni összeszerelés csavarkötéseket használ, így nincs szükség forró munkákra (hegesztésre), és ezáltal csökkenti a biztonsági kockázatokat az építkezésen.
4. A profil specifikációi, a lemezvastagság és a horganyzási réteg vastagsága beállítható a projekt-specifikus feltételek alapján – például szélterhelés, hóterhelés és sós-lúgos talajnak vagy sópermetnek való kitettség –, így alkalmasak fotovoltaikus berendezésekhez, ipari üzemekhez és önkormányzati infrastruktúrához.
5. A gyári előregyártás nagy méretpontosságot biztosít, lehetővé téve az egyszerű helyszíni összeszerelést; ez hatékonyan csökkenti a munkaerőköltségeket és lerövidíti az általános építési ütemtervet.
A kültéri elemeknek – például esőnek, párás levegőnek vagy kloridionokban gazdag tengerparti környezetnek – kitett közönséges szénacél folyamatos oxidáción és rozsdásodáson megy keresztül. Ez a falvastagság és a teherbíró képesség fokozatos csökkenéséhez vezet, ami potenciális szerkezeti biztonsági kockázatokat jelent.
A tűzihorganyzás magában foglalja a kész acél alkatrészek olvadt cinkbe való merítését 430 °C-ot meghaladó hőmérsékleten. A cink és az acél szubsztrátum közötti fiziko-kémiai reakció egy sűrű cink-vas ötvözet védőréteget hoz létre, amely teljesen bezárja az acél minden felületét.
Még akkor is, ha kisebb karcolások vagy horpadások keletkeznek a szállítás vagy a telepítés során, a cinkréteg „áldozati anód” védelmet nyújt; a cink elsősorban az acélfelület felett korrodál, megállítva a rozsda terjedését a forrásnál. Ez ideális választássá teszi a hosszú távú korrózióvédelemhez komplex kültéri környezetben, beleértve a szárazföldi területeket, a tengerparti régiókat és a vegyipari parkokat.
A hagyományos bevonási módszerek csak az acél külső felületét fedik le, így az olyan területek, mint a csövek belső része, az összeszerelési hézagok és a hegesztési varratok nagyon érzékenyek a víz felhalmozódására és a rozsdásodásra. Az integrált tűzihorganyzás biztosítja az alkatrészek külső és belső bevonatának egyidejű bevonását, ami stabil teljesítményt tesz lehetővé erősen korrozív környezetben, például nedves hegyvidéki területeken, tengerparti sársíkságokon és vegyi üzemek zónáiban.
A cinkréteg molekuláris szinten összeolvad az acél szubsztrátummal, nem pedig egyszerűen a felülethez tapad; következésképpen nem szenved nagymértékű hámlástól vagy hámlástól szállítás, kezelés, emelési súrlódás vagy nagy terhelés alatti összenyomás során. Kopás- és ütésállósága messze meghaladja a porszórt vagy festett alkatrészekét.
A szabványos beltéri horganyzott alkatrészek tervezett élettartama 25 év; a megvastagított horganyréteggel ellátott tengerparti változatok 18-22 évig bírják újrarozsdásodás vagy átfestés nélkül, így a tulajdonosok megspórolják az éves korróziógátló felújítással és karbantartással járó munka- és anyagköltségeket.
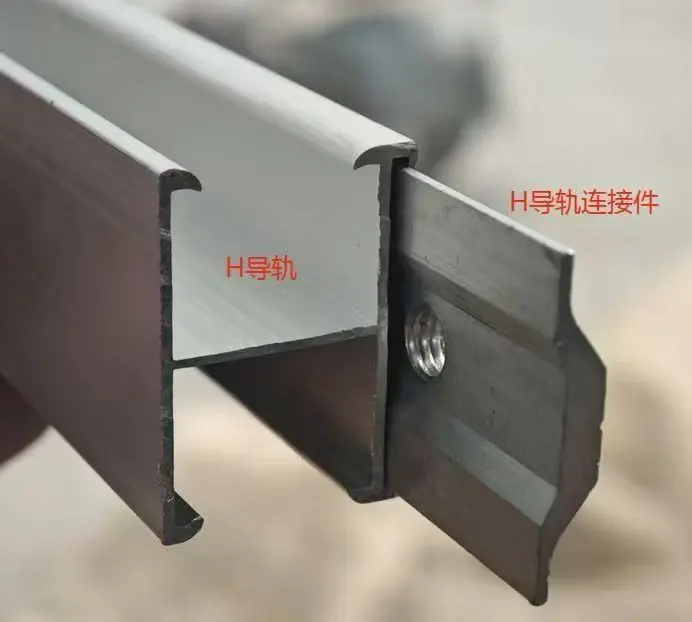
A műszaki személyzet a helyi szélsebesség, a hófelhalmozódás és a talaj teherbíró képessége alapján számítja ki a teherbírási paramétereket, rugalmasan választja ki a H-gerendákat, négyzet/téglalap alakú csöveket, csatornaacélt és megvastagított csatlakozólemezeket, hogy kiküszöbölje az olyan szerkezeti kockázatokat, mint a deformáció vagy az elégtelen teherbíró képesség.
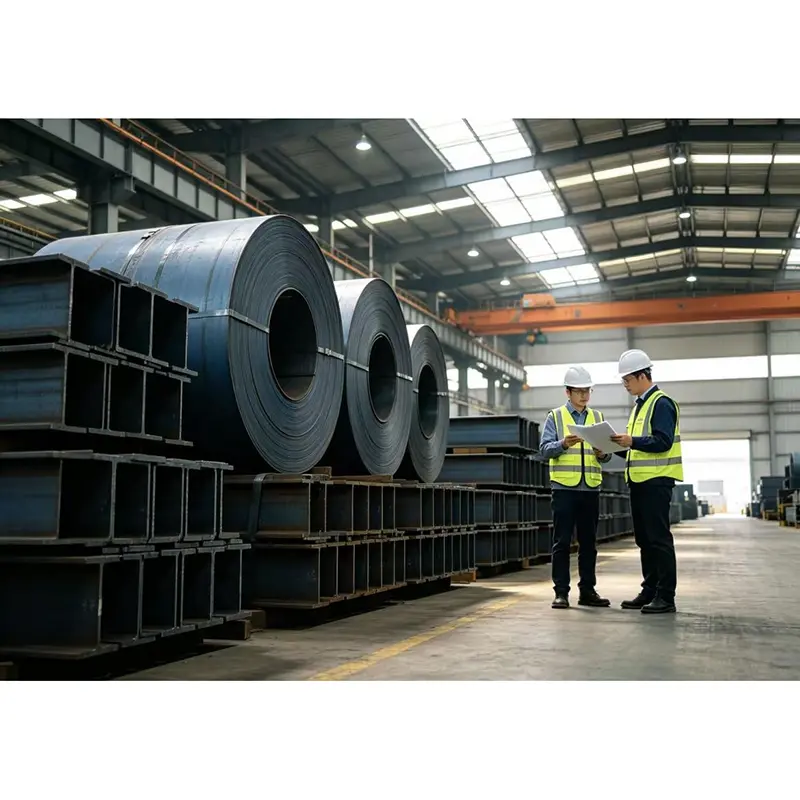
A teljesen automatizált CNC vágó- és lyukasztóberendezés ±0,5 mm-en belül tartja a furatpozíció tűréseit, biztosítva az egységes alkatrészméreteket. Ez szükségtelenné teszi a helyszíni vágást, furatnagyítást vagy köszörülést, több mint 40%-kal növeli az összeszerelés hatékonyságát és lerövidíti a teljes építési ütemtervet.
Az összekötő csavarok, anyák, alátétek, beágyazott alkatrészek és sarulemezek mindegyike ugyanabban a tételben tűzihorganyzott. Az ügyfelek elkerülik, hogy a hardvert külön kell beszerezniük, csökkentve a koordinációs költségeket és biztosítva, hogy a teljes acélszerkezet megfeleljen az egységes korrózióvédelmi szabványoknak.
1. Bejövő nyersanyag minőségi ellenőrzése: Az anyagtanúsítványokat minden acéltételre ellenőrizzük; a vastagságot és a keménységet pontszerűen ellenőrzik; a nem megfelelő anyagokat azonnal visszautasítják, hogy biztosítsák a szerkezeti biztonságot a forrásnál.
2. Automatizált CNC feldolgozás: A CNC vágógépek kezelik a kivágást, a CNC lyukasztóprések pedig szabványos lyukasztást végeznek, biztosítva az egységes méreteket a kötegelt alkatrészek között.
3. Hegesztési megerősítés és precíziós köszörülés: A kritikus teherviselő kötések teljes hegesztési megerősítésen esnek át; minden hegesztési fröcskölés és sorja simára van köszörülve, hogy megakadályozzák a horganyzás során az egyenetlen cinklerakódást (csomókat).
4. Előgalvanizálás Előkezelés (zsírtalanítás és pácolás): Felületi olaj és rozsda eltávolítása, hogy a horganybevonat biztonságosan tapadjon leválás nélkül.
5. Magas hőmérsékletű (430°C) teljes merítésű horganyzás: A munkadarabok teljesen bemerülnek a cinkfürdőbe, így biztosítva a teljes cinkfedést a belső csőfalakon és a réseken belül.
6. Cooling, Alignment & Surface Finishing: Components undergo natural cooling and deformation correction; excess zinc lumps are ground off to ensure a smooth finish.
7. Késztermék helyszíni ellenőrzése: A cinkbevonat vastagságának, adhéziójának és az alkatrészek teljes méretének véletlenszerű ellenőrzése; a nem megfelelő tételeket átdolgozásra küldik.
8. Kategorizált csomagolás és címkézés: Az alkatrészeket az építési zónák szerint csomagolják, és azonosítószámokkal és tartozékok listákkal látják el a helyszíni válogatás megkönnyítése érdekében.
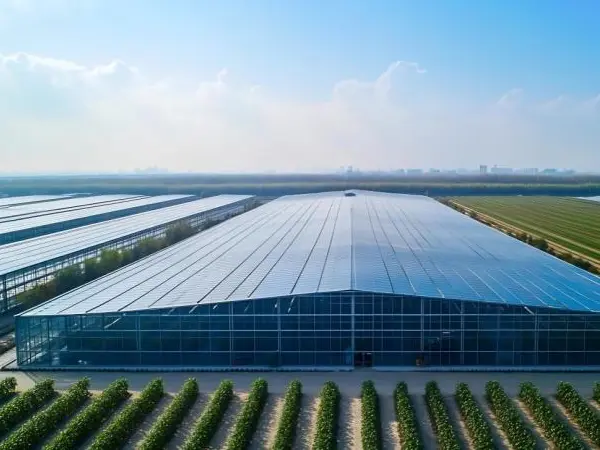
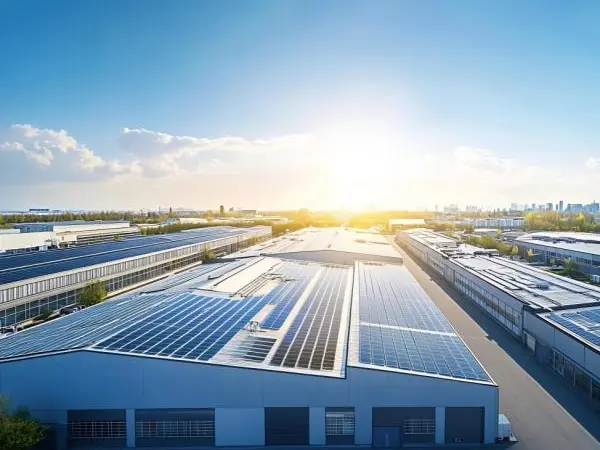
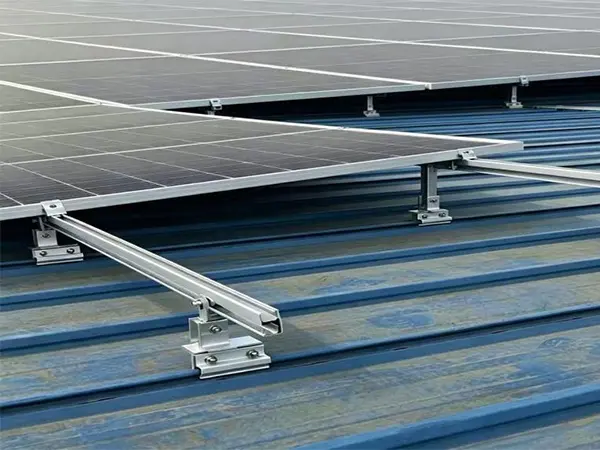
1. Új energia (fotovoltaikus) ipar
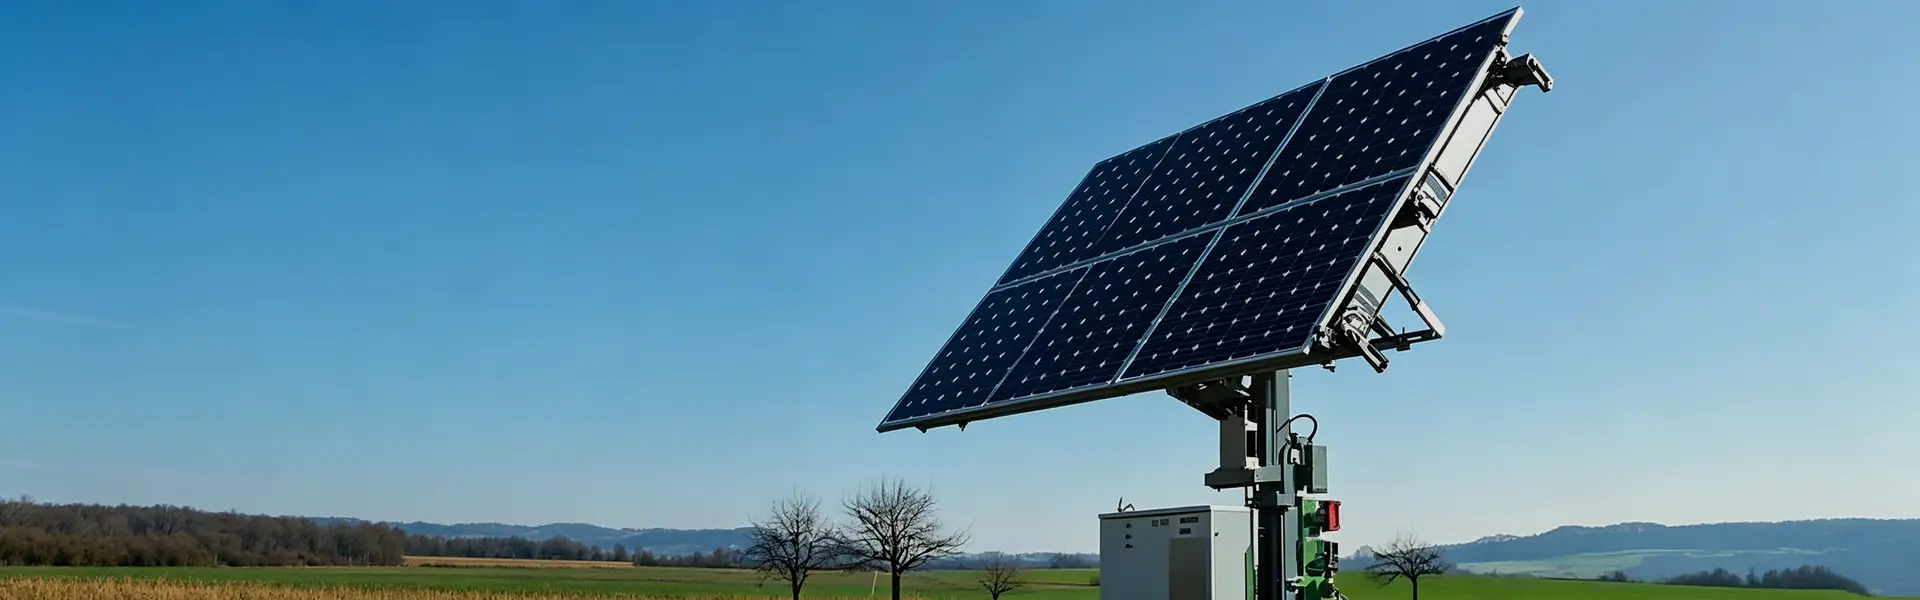
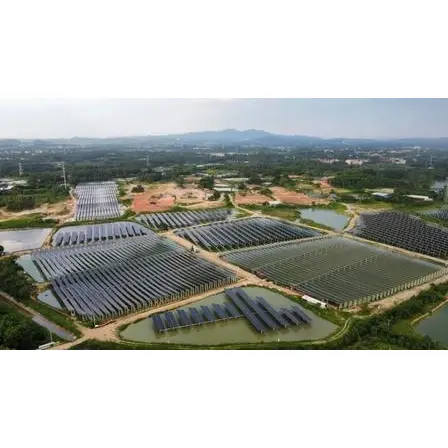
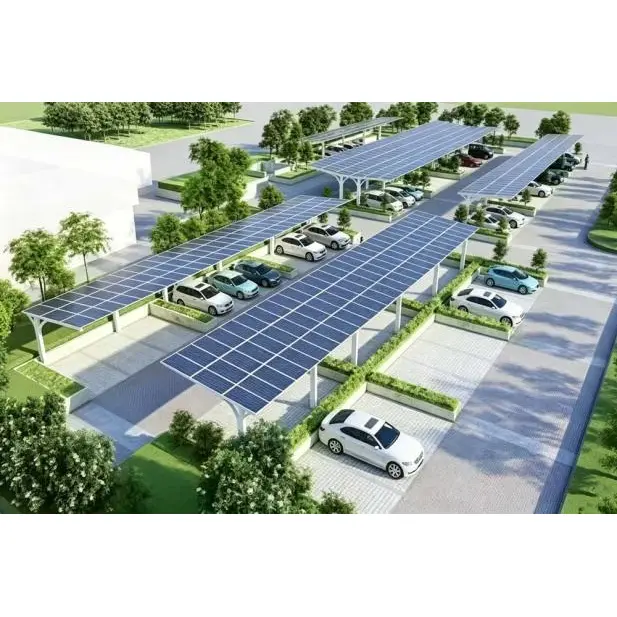
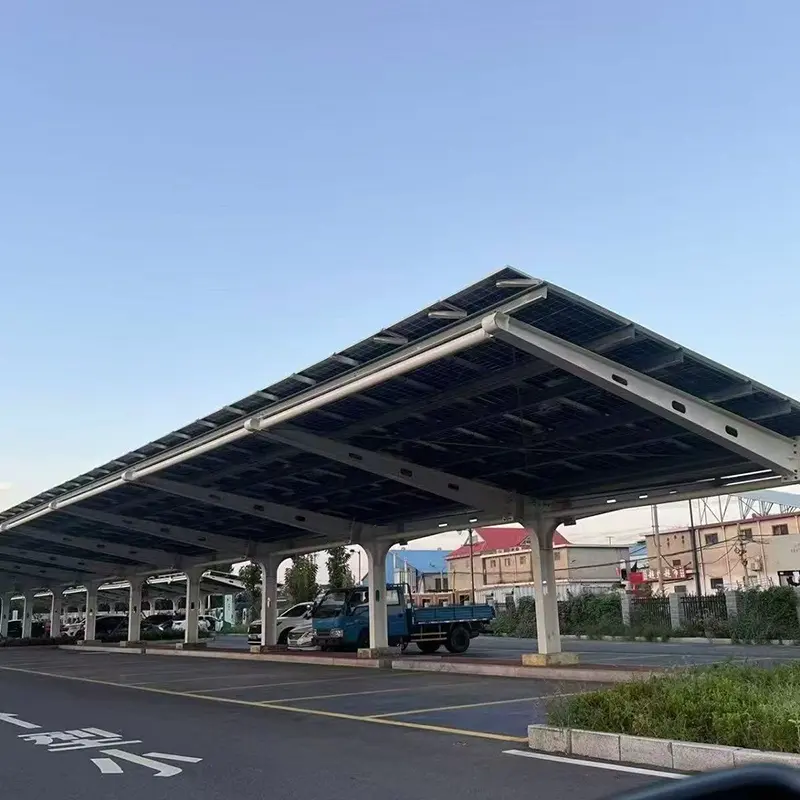
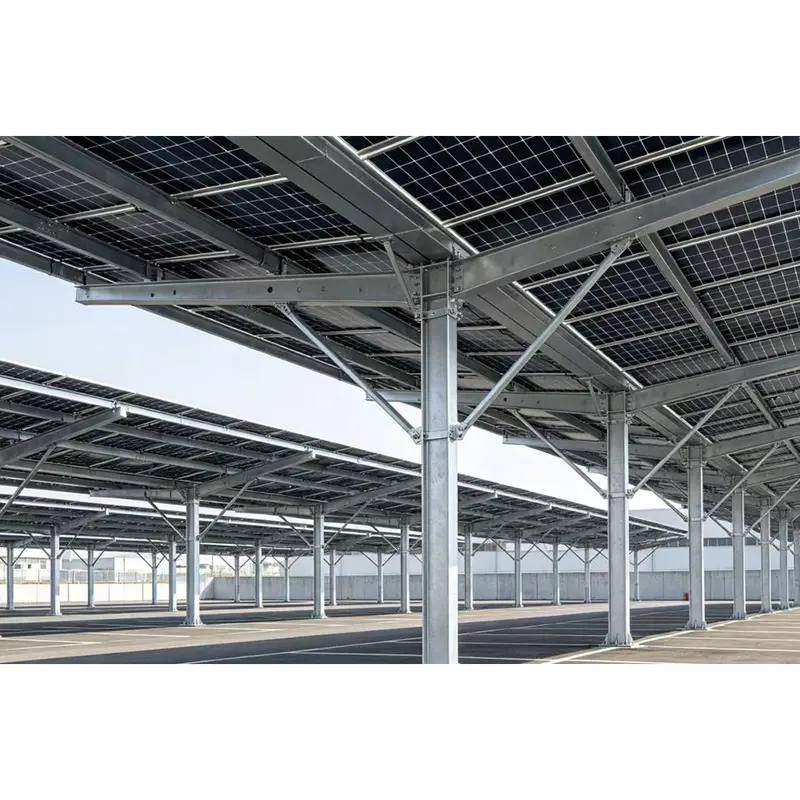
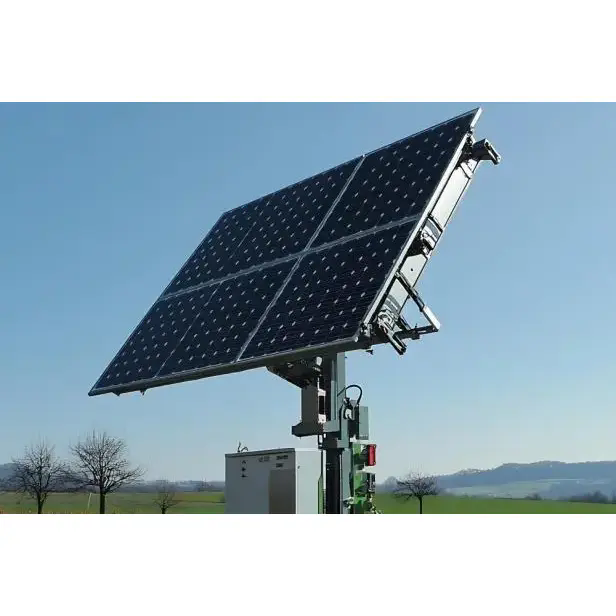
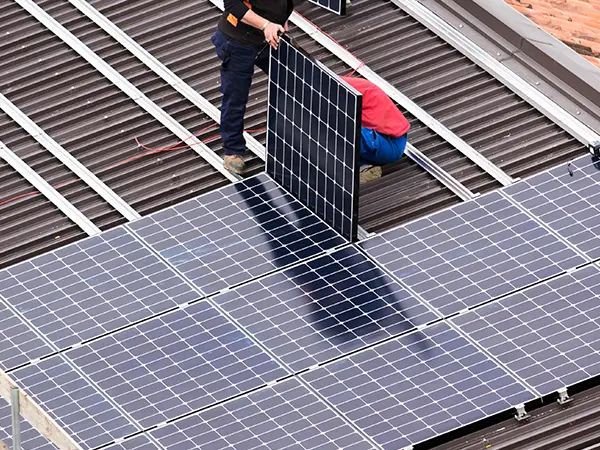
Kereskedelmi/ipari napelemes kocsibeállók, földre szerelt napelemes állványok, acélszerkezetek napelemes nyomkövető rendszerekhez és teherhordó acélkeretek lakossági elosztott fotovoltaikusokhoz.
2. Ipari létesítmények építése
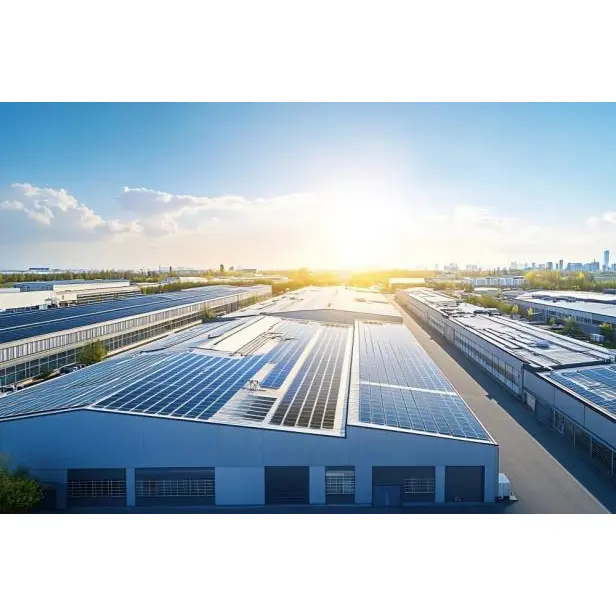
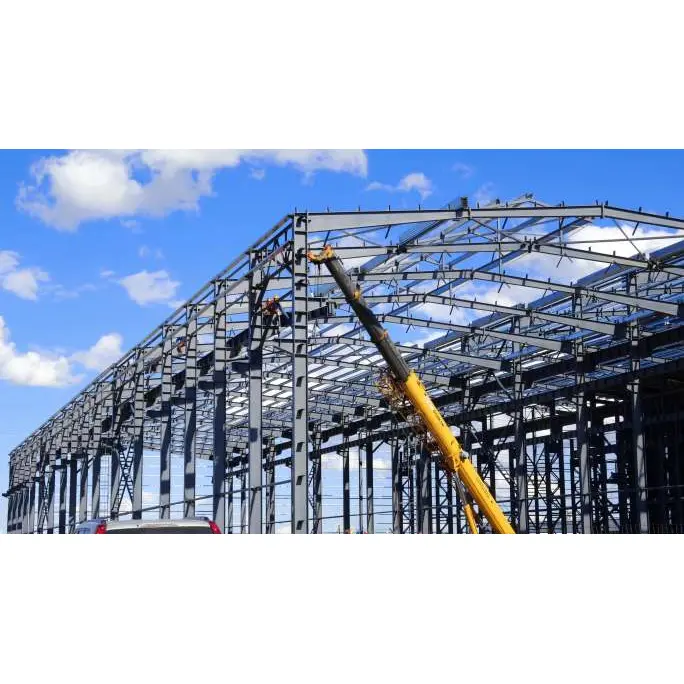
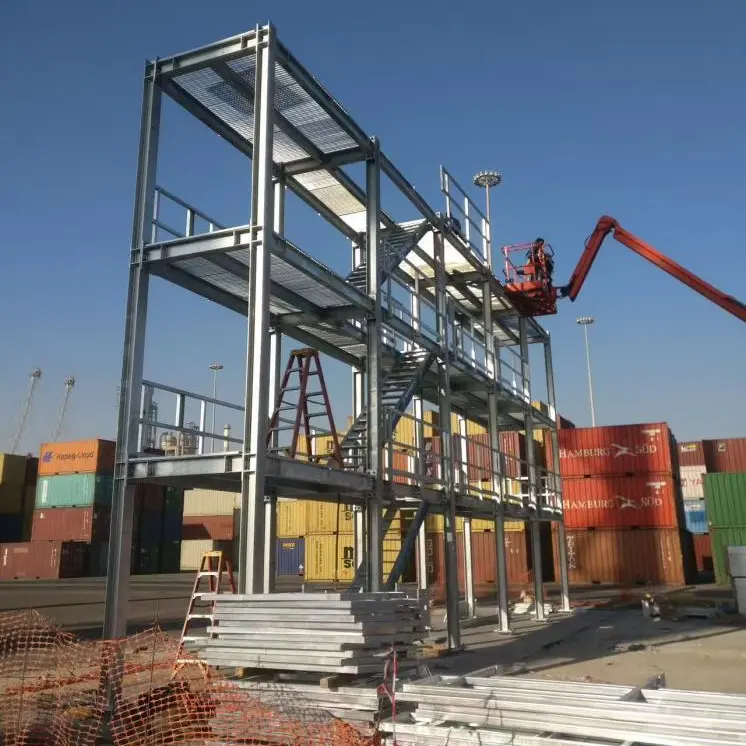
Szabványos acélszerkezetű gyárépületek, raktári teherhordó vázak, berendezések karbantartó platformjai, gyári biztonsági korlátok és berendezések acél alapjai.
3. Önkormányzati infrastruktúra támogatása
Fix támasztékok közműalagutakhoz, kültéri berendezések alapjaihoz, önkormányzati biztonsági keretekhez és acélszerkezetekhez ipari parkok kerítéséhez.
4. Tengerentúli projektek és export
Acélszerkezetek PV projektekhez Délkelet-Ázsiában, a Közel-Keleten és Európában; teljes konténeres export, amelyet úgy terveztek, hogy ellenálljon a magas hőmérséklettel és sótartalommal jellemezhető tengerparti környezetnek. Bizonyított eredmények: Széleskörű tapasztalat több mint száz kereskedelmi és ipari fotovoltaikus autóbeálló projekt és több tucat nagyméretű (10 000 tonnás osztályú) acélszerkezetű gyárépület ellátásában országszerte; tengerentúli megújuló energiával kapcsolatos EPC projektek egyidejű támogatása; valamint a hazai és nemzetközi mérnöki átvételi szabványok ismerete.
1. Nyersanyag dokumentáció: Hivatalos malomvizsgálati tanúsítványok kísérik minden acéltételt, alkalmasak a projektellenőrzési bejelentésekre;
2. Harmadik fél galvanizálási jelentései: A cinkbevonat vastagságát, adhézióját és korrózióállóságát igazoló tanúsítványok a tesztelés során rendelkezésre állnak;
3. Átfogó gyári ellenőrzési jegyzőkönyvek: visszakereshető rönkök, amelyek kiterjednek a horganyzott bevonat méreteire, vizuális megjelenésére és mintavételes ellenőrzésére;
4. ISO rendszerdokumentáció: ISO gyári rendszerdokumentáció biztosításának támogatása és segítségnyújtás a CE-tanúsítási adatok összeállításában az exportrendelésekhez.
A gyár független minőségellenőrző műhelyt működtet, dedikált ellenőrökkel a folyamat minden szakaszában; A félkész és késztermékek kettős ellenőrzése megakadályozza, hogy a hibás tételek a szállítási fázisba kerüljenek, így biztosítva a konzisztens minőséget a tömeges rendeléseknél.
Saját acélvágó- és hegesztősorainkat üzemeltetjük, és hosszú távú partnerséget tartunk fenn a nagyobb horganyzóüzemekkel. A teljes folyamat belső irányításával jelentős árelőnyt kínálunk a nagy megrendeléseknél, és kiküszöböljük a többrétegű disztribútorokkal kapcsolatos költségeket.
A gyártás szigorúan betartja a tervezett vastagsági előírásokat; soha nem cseréljük ki a vastag lemezeket vékony anyagokkal, és soha nem használunk újrahasznosított, gyenge minőségű acélt. A teherhordó kötések kötelezően vastagított csatlakozólemezekkel rendelkeznek, amelyek megfelelő szerkezeti biztonsági ráhagyást biztosítanak.
A pácolási vagy horganyzási időkben nem vágunk le, és a belső csőkorrózióvédelmet sem hanyagoljuk el a felület megjelenése érdekében. A part menti projekteknél proaktívan javasoljuk a sűrített cink bevonat lehetőségét, hogy megelőzzük a jövőbeni korrózióval kapcsolatos vitákat.
Dolgoztunk hazai generálkivitelezőkkel és tengerentúli mérnökirodákkal. Jól ismerjük a napelemes hálózatra való csatlakozásra, a gyári befejezési ellenőrzésekre és a tengerentúli vámdokumentációra vonatkozó követelményeket, előre elkészítjük a teljes ellenőrzési csomagokat, hogy minimalizáljuk az ügyfelek koordinációs nehézségeit.
A hegesztési varratokat előcsiszoljuk és eltávolítjuk a cink salakot, miközben precízen előfúrjuk a beépítési lyukakat. Az ügyfelek összeszerelésre kész alkatrészeket kapnak – így nincs szükség további csiszolásra vagy furatnagyításra –, ezáltal jelentős helyszíni munkaerőköltséget takarítanak meg.
Megrendelő által készített rajzok: Pontos anyagvágás és feldolgozás közvetlenül a rajzok alapján.
Csak a helyszíni paraméterek (rajzok nélkül): Műszaki csapatunk optimalizálja az acélszerkezet elrendezését – figyelembe véve a helyi szél- és hóterhelést –, és további költségek nélkül részletes gyártási rajzokat készít.
A gyártási ütemtervek valós időben frissülnek; Az ügyfelek tényleges fényképeket kapnak a hegesztési, horganyzási és készterméki szakaszokról, így biztosítva a szállítási határidők teljes láthatóságát.
A szállítmányok acélanyag-tanúsítványokat, horganyzási vizsgálati jelentéseket, gyári minőségellenőrző listákat és alkatrész-összeállítási rajzokat tartalmaznak, amelyek megfelelnek a belföldi ellenőrzések és a tengerentúli vámkezelés/archiválás minden követelményének.
Illusztrált telepítési útmutatókat és személyes online támogatást kínálunk az összeszerelési kihívások megoldásához; összetett, nagyszabású projekteknél távoli útmutatást adunk az építési elrendezéshez és a sorrendiséghez.
A belföldi megrendeléseket közvetlen teljes teherautó-szállítással szállítjuk a projekt helyszínére, minimalizálva a kezelési károkat; Az exportmegrendelések professzionális megerősítést és konténerrakodási képességeket tartalmaznak, támogatva a különféle kereskedelmi feltételeket, mint például a FOB és a CIF.
Garancia a horganyzott bevonatra normál használat esetén; ingyenes javítási megoldások olyan kiterjedt bevonatveszteség esetén, amelyet nem ember okozta ütközés vagy vágás okoz; egész életen át tartó műszaki konzultáció az acélszerkezetek korrózióvédelméről és módosításáról a projekt befejezését követően.
Kis szériás mintagyártás és -tesztelés támogatása; a tömeggyártás csak a horganybevonat, a méretek és a kivitelezés megerősítése után folytatódik, ezáltal csökkentve a tömeges beszerzés kockázatát.
1. Csomagolási módszerek: A kis tartozékokat szőtt zsákokba rendezik; a nagy acél alkatrészek pántokkal vannak rögzítve, és élvédőkkel vannak ellátva a szállítási sérülések elkerülése érdekében; Az exportcikkek vízálló fóliába vannak csomagolva a nedvesség és a rozsdavédelem érdekében.
2. Minimális rendelési mennyiség (MOQ): Nincs szigorú minimum; kis tételben kapható minták állnak rendelkezésre, bár a nagy volumenű projektrendelések jobb költséghatékonyságot kínálnak.
3. Szabványos átfutási idő: 7–12 nap a szabványos specifikációk esetén; 12–18 nap összetett egyedi alkatrészek esetén; kérjük, előre jelezze a csúcsszezonban a gyártás ütemezésének biztosítása érdekében.
4. Teljes beszerzési folyamat: Megrendelő rajzokat/telephelyi paramétereket biztosít → Műszaki értékelés és árajánlat → Szerződés megerősítése és letétfizetés → Gyártás ütemezése és feldolgozása → Késztermék minőségi ellenőrzése → Végső fizetés és szállítás megszervezése → Teljes dokumentáció szállítása áruval + értékesítés utáni támogatás koordinálása.
1. Előnyben részesítse a teljes gyári előregyártást a helyszíni hegesztés minimalizálása érdekében; a hegesztési pontokon a horganybevonat sérüléseit speciális cinkben gazdag festékkel teljesen ki kell javítani.
2. Emelés közben használjon puha emelőhevedereket, nehogy a drótkötelek közvetlenül megkarcolják vagy súrolják a horganyzott felületet.
3. Tárolja száraz, jól szellőző helyen, és kerülje a hosszan tartó kitettséget álló vízzel; emelje meg a halmozott anyagok alját, hogy elszigetelje őket a talajnedvességtől.
1. Szabványos szárazföldi környezetben az éves korróziógátló kezelés szükségtelen; elegendő a felületi por ötévente történő lemosása.
2. A sópermetnek kitett tengerparti területeken évente öblítse le a felületet friss vízzel, hogy eltávolítsa a sólerakódásokat és lassítsa a cinkréteg kiürülését.
3. A nagy horpadásokat vagy karcolásokat haladéktalanul javítsa ki cinkben gazdag bevonattal, hogy megakadályozza, hogy az alatta lévő acél hosszabb ideig szabadon maradjon.
V: A tűzihorganyzott acélszerkezetet részesítik előnyben a hosszú távú kültéri használatra; A festés rövid távú beltéri szerkezetekhez alkalmas a költségmegtakarítás érdekében. A festék csak felületvédelmet nyújt, és hajlamos 1-3 éven belül leválni vagy rozsdásodni, míg a horganyzott acélszerkezetek akár húsz évig is eltarthatnak a szabadban, ami alacsonyabb összköltséget eredményez.
V: A kiterjedt helyszíni feldolgozás nem javasolt, mivel a vágás és hegesztés károsítja a védő cinkréteget. Ha a helyszíni tűzimunka elkerülhetetlen, a sérült területeket a befejezés után egyenletesen be kell vonni speciális cink-javító festékkel a korrózióállóság helyreállítása érdekében.
V: A szárazföldön használt szabványos 85 μm-es cinkréteg nem alkalmas tengerparti régiókra. A part menti projektekhez személyre szabott, vastagabb (100-120 μm) cinkbevonatokat kínálunk, amelyek jelentősen megnövelik a korrózióállóságot, harmadik féltől származó sópermet vizsgálati jelentésekkel.
V: Nem, ezek nem hibák; ezek a magas hőmérsékletű tűzihorganyzás természetes melléktermékei, és nem befolyásolják a korrózióállóságot vagy a szerkezeti teherbíró képességet. A kisebb kiemelkedések egyszerűen simára csiszolhatók a normál telepítéshez.
V: Részleges feldolgozás nem lehetséges; A tűzihorganyzási eljárás megköveteli, hogy a teljes alkatrészt az olvadt cinkfürdőbe merítsék, és egyidejűleg minden felületen cinkréteget képezzenek.
V: Biztosítunk acélgyári anyagtanúsítványokat, harmadik féltől származó horganyzási vizsgálati jelentéseket, gyári méretellenőrzési jegyzőkönyveket és alkatrész-összeállítási rajzokat – mindez alkalmas hazai hálózatra csatlakoztatáshoz, gyári átvételi ellenőrzésekhez és tengerentúli vámkezeléshez.
V: Hosszú távú tapasztalattal rendelkezünk acélszerkezetek exportmegrendeléseinek kezelésében. Csomagolási listákat, kereskedelmi számlákat és anyagvizsgálati jelentéseket készítünk, és segítünk ügyfeleinknek a különböző országok vámkezelési eljárásainak elvégzésében.
Cím
2. sz., Gyorsforgalmi segédút, High-tech Ipari Park déli területe, Zitai gazdasági és technológiai fejlesztési zóna, Tiencsin, Kína
Tel